Sind blaue Verfärbungen und Verhärtungen an den Schnittkanten von Transformatorstahl normal?
Transformatorstahl spielt in elektrischen Anlagen eine entscheidende Rolle. Hersteller prüfen häufig die Kanten nach dem Schneiden. Dabei taucht häufig die Frage nach Verfärbungen an den Kanten auf. Sind blaue Verfärbungen und eine Verhärtung an den Schnittkanten von Transformatorstahl normal? Die kurze Antwort lautet: Ja, unter bestimmten Bedingungen. In diesem Artikel wird erläutert, warum dies geschieht und wann Anlass zur Sorge besteht.
Warum an Schnittkanten blaue Verfärbungen auftreten
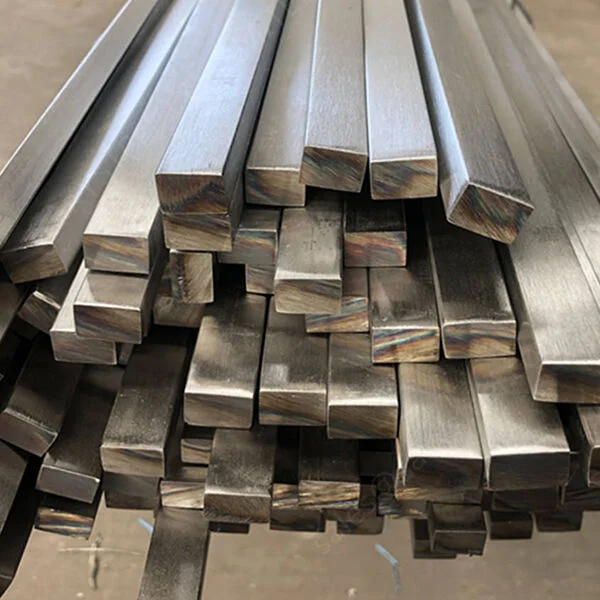
Das Schneiden von Transformatorstahl erzeugt intensive Hitze. Diese Hitze entsteht durch Reibung und plastische Verformung. Die lokale Temperatur kann 300 Grad Celsius überschreiten. Dabei bildet sich eine dünne Oxidschicht auf der Stahloberfläche. Diese Oxidschicht sorgt für einen Blaustich. Die Farbe entsteht durch Lichtinterferenz und nicht durch Verunreinigungen. Daher handelt es sich bei der blauen Verfärbung um einen thermischen Effekt. Sie signalisiert, dass die Schnittkante während des Schneidens hohen Temperaturen ausgesetzt war.
Der Zusammenhang zwischen der Farbe Blau und der Verhärtung
Diese Verfärbung geht oft mit einer Verhärtung an der Schnittkante einher. Die beim Schneiden entstehende Wärme wirkt wie eine winzige Wärmebehandlung. Sie kann lokale Phasenänderungen im Stahl verursachen. Bei Transformatorstahl bedeutet dies eine härtere und sprödere Schnittkante. Die blaue Färbung selbst verursacht keine Verhärtung. Vielmehr haben beide Phänomene dieselbe Ursache: übermäßige Hitze während des Schneidvorgangs.
Wenn blaue Ränder als normal gelten
In vielen Produktionsumgebungen sind blaue Kanten akzeptabel. Dieser Effekt tritt routinemäßig beim Scheren und Laserschneiden auf. Die blaue Zone bleibt sehr schmal, in der Regel unter einem Millimeter. Solange die gehärtete Schicht flach bleibt, ändern sich die Kernverluste kaum. Die magnetischen Eigenschaften des Grundmaterials bleiben erhalten. Daher tolerieren die meisten Industriestandards eine leicht bläuliche Verfärbung. Im normalen Betrieb ist es nicht erforderlich, solche Teile auszusortieren.
Wenn eine bläuliche Verfärbung auf ein Problem hindeutet
Probleme treten auf, wenn der blaue Bereich zu breit wird. Ein breiter blauer Streifen deutet auf eine übermäßige Wärmezufuhr hin. Diese übermäßige Wärme kann den gehärteten Bereich vergrößern. Eine tief gehärtete Schicht kann beim Biegen oder Stapeln Risse bilden. Risse erhöhen dann die Wirbelstromverluste. Zudem kann eine starke Härtung die Isolierbeschichtung beschädigen. Daher sollte ein breiter oder dunkelblauer Rand genauer untersucht werden.
Wie man normale von abnormalen Fällen unterscheidet
Die Härtetiefe lässt sich nicht allein durch eine Sichtprüfung bestimmen. Mit einem einfachen Feiltest lässt sich die Kantenhärte überprüfen. Wenn die Feile über die Kante hinwegrutscht, ist die Härtung erheblich. Eine mikroskopische Untersuchung gibt Aufschluss über die genaue Tiefe. Bei kritischen Anwendungen sind Prüfungen der magnetischen Eigenschaften ratsam. Bei diesen Prüfungen wird der Kernverlust vor und nach dem Schneiden verglichen. Ein deutlicher Anstieg des Verlusts deutet darauf hin, dass die Härtung zu stark ist.
Praktische Maßnahmen zur Steuerung der Kantenqualität
Richtige Schnittparameter reduzieren unerwünschte Verhärtungen. Scharfe Klingen verringern Reibung und Wärmeentwicklung. Langsamere Vorschubgeschwindigkeiten tragen ebenfalls zur Temperaturkontrolle bei. Beim Laserschneiden sollten Leistung und Geschwindigkeit sorgfältig eingestellt werden. Eine gute Kühlung während des Schneidvorgangs begrenzt die Wärmeeinflusszone. Nach dem Schneiden können die Eigenschaften durch ein Spannungsarmglühen wiederhergestellt werden. Das Glühen verursacht jedoch zusätzliche Kosten und ist möglicherweise nicht für alle Produktionslinien geeignet.
Branchenstandards und Akzeptanzkriterien
Verschiedene Normen bieten unterschiedliche Vorgaben. Die Norm ASTM A876 gilt für flachgewalzten Transformatorstahl. Sie verbietet blaue Kanten nicht ausdrücklich. Stattdessen konzentriert sie sich auf die magnetischen Eigenschaften. Die Norm IEC 60404-8-4 verfolgt einen ähnlichen Ansatz. Käufer und Lieferanten vereinbaren häufig eine maximale Breite des blauen Randes. Ein gängiger Grenzwert liegt bei 0,5 bis 1,0 Millimeter. Alles, was darüber hinausgeht, löst eine Qualitätsprüfung aus.
Fazit: Eine ausgewogene Sichtweise für Entscheidungsträger
Eine bläuliche Verfärbung und Verhärtung an den Schnittkanten sind oft normal. Sie sind auf die beim Schneiden entstehende Hitze zurückzuführen und nicht auf einen Materialfehler. Eine schmale bläuliche Zone beeinträchtigt die Leistungsfähigkeit selten. Eine breite oder tiefe gehärtete Zone kann Probleme verursachen. Daher ist die Kontrolle des Schneidprozesses entscheidend. Messen Sie die Wärmeeinflusszone und prüfen Sie die magnetischen Eigenschaften. Bei ordnungsgemäßer Kontrolle sind blaue Kanten akzeptabel. Ohne Kontrolle können sie jedoch auf ein verstecktes Risiko hindeuten. Zusammenfassend lässt sich sagen, dass der Kontext darüber entscheidet, ob blaue Kanten normal sind oder nicht.




 English
 Japanese
 Korean
 French
 German
 Spanish
 Portuguese
 Russian
 Arabic
 Italian
 Turkish
 Dutch
 Polish
 Swedish
 Danish
 Norwegian
 Finnish
 Greek
 Hungarian
 Czech
 Romanian
 Bulgarian
 Slovenian
 Croatian
 Slovak
 Malay
 Indonesian
 Thai
 Vietnamese
 Myanmar
 Khmer
 Lao
 Tagalog
 Hindi
 Bengali
 Urdu
 Nepali
 Sinhala
 Hebrew
 Ukrainian
 Serbian
 Icelandic
 Swahili