Běžné vady transformátorové oceli: zvlnění, praskliny na hranách, oxidace a oduhlení
Transformátorová ocel hraje klíčovou roli v elektrických rozvodných sítích a elektrických zařízeních. Její výkon závisí na pečlivé výrobě. Během výroby se však může objevit několik běžných vad. Tyto problémy mají vliv na účinnost a náklady. Odběratelé a inženýři by je měli dobře znát. Tento článek vysvětluje čtyři klíčové vady. Jedná se o vlnitý tvar, praskliny na hranách, oxidaci a oduhlení. Každá z nich vyžaduje zvláštní pozornost.
Porozumění tvaru vlnění v oceli pro transformátory
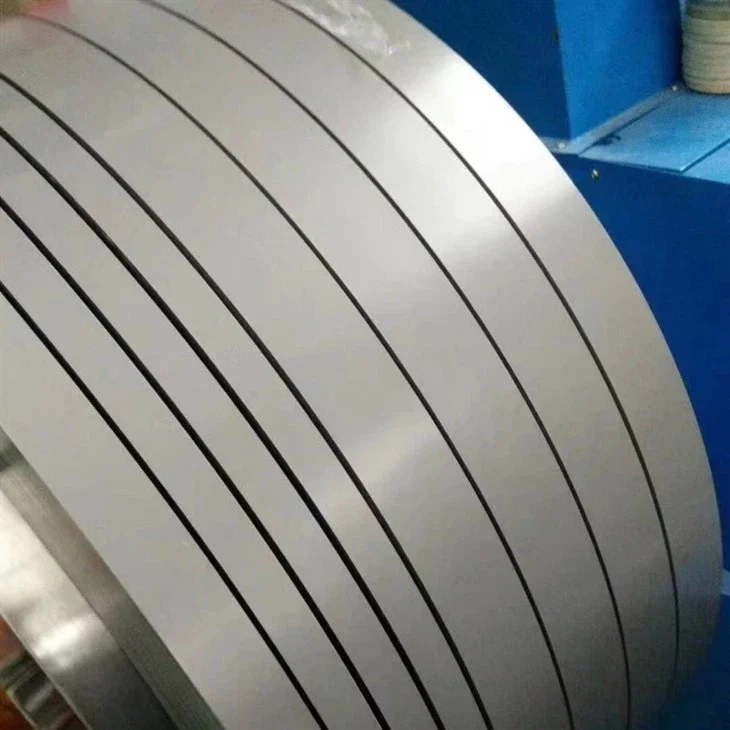
Tvar vlny označuje nežádoucí zvlnění na povrchu oceli. Tato vada často vzniká v důsledku nerovnoměrných válcovacích sil. Příčinou jsou také rozdíly v napětí v pásu. V důsledku toho plech neleží rovně. Špatná rovinnost zhoršuje magnetické vlastnosti. Ztěžuje také stohování při montáži jader. Tvar vlny navíc snižuje prostorový faktor hotových jader. Výrobci tento problém detekují pomocí laserových skenerů. Následně upravují nastavení tlaku válců nebo napětí. Vlnitost lze snížit také správným žíháním. Přesto je prevence lepší než náprava. Odběratelé by měli specifikovat přísné tolerance rovinnosti. Tento krok zajišťuje lepší výkon transformátorů.
Trhliny na hranách v transformátorové oceli
Praskliny na okrajích se projevují jako drobné zlomy podél okrajů pásu. Tato vada obvykle vzniká v důsledku nadměrného válcování za studena. Přispívá k ní také nízká tažnost materiálu. Nečistoty nebo vměstky tento problém ještě zhoršují. V místech vzniku prasklin dochází k lokálnímu oslabení oceli. Tyto praskliny se mohou šířit při řezání nebo ohýbání. V důsledku toho výrazně stoupají ztráty z výtěžnosti. V závažných případech musí být celý svitek vyřazen. Aby se předešlo praskání okrajů, výrobci regulují míru válcování. Dodržují také správné cykly žíhání. Ořezávání okrajů po válcování pomáhá odstranit drobné vady. Čistá výroba oceli navíc snižuje množství škodlivých vměstků. Inspektoři provádějí vizuální kontroly a mikroskopické vyšetření. Včasné odhalení šetří čas i peníze. U kritických aplikací je kvalita okrajů nezbytnou podmínkou.
Oxidační vady na transformátorové oceli
K oxidaci dochází, když ocel reaguje s kyslíkem při vysokých teplotách. Při této reakci se na povrchu tvoří vrstvy oxidů. U transformátorové oceli k oxidaci často dochází během žíhání. Nesprávné složení atmosféry v peci tento proces urychluje. Nadměrné množství kyslíku nebo vlhkosti vede k tvorbě silné okují. Tato okuj zhoršuje magnetické vlastnosti a poškozuje izolační povlak. Způsobuje také drsnost povrchu a zhoršuje protažitelnost. V důsledku toho může dojít ke zvýšení ztrát v jádře. K minimalizaci oxidace používají výrobci řízené atmosféry. Dobře se osvědčují směsi dusíku nebo vodíku. Tyto směsi také umožňují udržovat přesné teplotní profily. Rychlé ochlazení po žíhání omezuje růst oxidů. Pro zákazníky je důležité specifikovat čistotu povrchu. Pravidelné audity dodavatelů pomáhají zajistit stálou kvalitu. Kontrola oxidace má přímý vliv na energetickou účinnost.
Odkarbonizace transformátorové oceli
Oduhování znamená odstranění uhlíku z povrchu oceli. K této vadě obvykle dochází při zpracování při vysokých teplotách. Uhlík na povrchu reaguje s kyslíkem nebo vodíkem. Výsledkem je vznik vrstvy s nižším obsahem uhlíku. Tato vrstva má odlišné magnetické a mechanické vlastnosti. Může způsobit lokální křehkost a sníženou funkční způsobilost. U oceli s orientovanou zrnitostí má oduhlení negativní vliv na ztráty v jádru. Ovlivňuje také přilnavost povlaků. Aby se oduhlení zabránilo, výrobci regulují rosné body v pecích. Omezují dobu vystavení při kritických teplotách. Pomáhají také ochranné atmosféry s nízkým oxidačním potenciálem. Některé válcovny používají rychlé ohřívání a ochlazování. Výsledek se ověřuje zkouškou obsahu uhlíku. Pro odběratele by měly být jasně stanoveny limity oduhování. Konzistentní kvalita vyžaduje přísnou kontrolu procesu.
Proč jsou tyto vady důležité pro kupující i výrobce
Každá vada má vliv na účinnost a životnost transformátoru. Tvar vlny snižuje hustotu balení. Praskliny na hranách snižují mechanickou pevnost. Oxidace zhoršuje magnetické vlastnosti. Oduhlení mění chování jádra. Společně zvyšují výrobní náklady a energetické ztráty. Proto je musí sledovat jak výrobci, tak zákazníci. Statistická kontrola procesu pomáhá sledovat trendy. Pravidelné testování zajišťuje dodržování norem. Jasná komunikace mezi zúčastněnými stranami předchází nepříjemným překvapením. Řešením těchto běžných vad se v odvětví zvyšuje spolehlivost. Kvalitnější transformátorová ocel znamená lepší dodávku energie. Tento cíl přináší prospěch všem zúčastněným.
Stručně řečeno, tvar vlny, praskání na hranách, oxidace a oduhlení představují závažné problémy. Vznikají v důsledku válcování, žíhání a manipulace. Každá vada má specifické příčiny a řešení. Prevence spočívá v přísné kontrole procesu a kontrole kvality. Odběratelé by měli specifikovat požadavky na rovinnost, kvalitu hran, čistotu povrchu a mezní hodnoty obsahu uhlíku. Výrobci musí investovat do vhodného vybavení a školení. Pokud obě strany spolupracují, míra výskytu vad klesá. Kvalita transformátorové oceli se zvyšuje. V konečném důsledku se tak zvyšuje účinnost a stabilita elektrické sítě.


 English
 Japanese
 Korean
 French
 German
 Spanish
 Portuguese
 Russian
 Arabic
 Italian
 Turkish
 Dutch
 Polish
 Swedish
 Danish
 Norwegian
 Finnish
 Greek
 Hungarian
 Czech
 Romanian
 Bulgarian
 Slovenian
 Croatian
 Slovak
 Malay
 Indonesian
 Thai
 Vietnamese
 Myanmar
 Khmer
 Lao
 Tagalog
 Hindi
 Bengali
 Urdu
 Nepali
 Sinhala
 Hebrew
 Ukrainian
 Serbian
 Icelandic
 Swahili