Como é fabricado o aço silício? Um guia completo, passo a passo
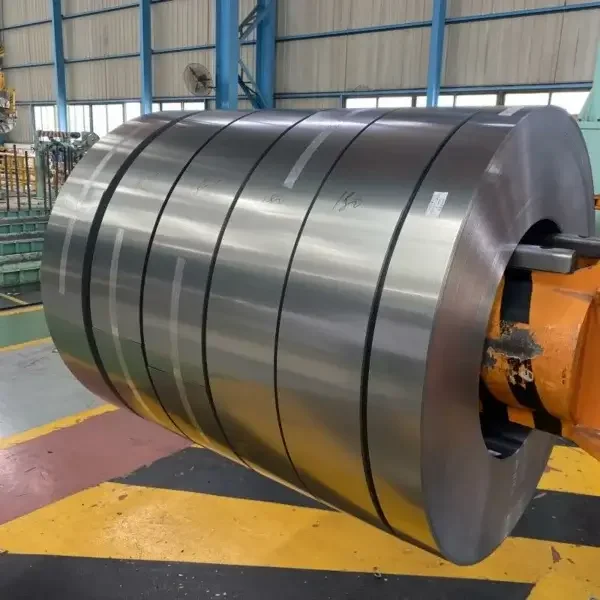
Aço ao silício, também designado por aço elétrico, é uma liga especial de imã macio composta por ferro e silício. Constitui uma matéria-prima fundamental para transformadores, motores elétricos, geradores e muitos componentes elétricos de indutância. Apresenta baixas perdas magnéticas, elevada permeabilidade magnética e um isolamento elétrico fiável. Por este motivo, aço ao silício desempenha um papel fundamental nos setores da transmissão de energia, dos veículos movidos a energias renováveis, dos dispositivos elétricos industriais e das redes inteligentes. Muitos profissionais do setor e compradores querem saber: como é que aço ao silício fabricado. A produção de aço silício exige um processo industrial preciso e composto por várias etapas, que combina metalurgia, laminação e tratamento térmico. Este guia apresenta-lhe todo o fluxo de trabalho de produção, desde a preparação da matéria-prima até às verificações do produto final. Irá obter uma visão clara sobre como os fabricantes produzem aço elétrico de alta qualidade.

Os fabricantes realizam a produção de aço ao silício em seis fases principais. Estas fases abrangem a mistura e a fundição da matéria-prima, a fundição contínua, a laminação a quente, a laminação a frio, o recozimento e o revestimento, bem como o acabamento final com testes. Os trabalhadores controlam rigorosamente a temperatura, a pressão e a composição química em cada etapa. Estes controlos rigorosos garantem um bom desempenho magnético e propriedades mecânicas estáveis para o aço ao silício destinado ao uso final.
1. Preparação da matéria-prima e fundição a vácuo
O aço de silício de alta qualidade começa com uma seleção cuidadosa das matérias-primas e com a purificação por fundição. Os produtores utilizam ferro fundido de alta pureza, sucata de aço com baixo teor de carbono e silício industrial como principais matérias-primas. Acrescentam pequenas quantidades de manganês e alumínio para ajustar o comportamento das ligas. As equipas têm de limitar as impurezas de carbono, enxofre e fósforo. O excesso de carbono aumenta as perdas magnéticas e reduz a vida útil dos equipamentos elétricos.
Durante a fundição, as fábricas utilizam processos de fornos de indução a vácuo ou de arco elétrico. As elevadas temperaturas e as condições de vácuo removem os gases nocivos e as impurezas do aço fundido. Os operadores misturam o silício de forma uniforme no ferro fundido, seguindo regras rigorosas de proporção. A maioria do aço ao silício comercial apresenta um teor de silício de 1,5 % a 4,5 %. As classes com baixo teor de silício (1,5 % a 3,0 %) são adequadas para motores rotativos de alta velocidade. Os tipos com elevado teor de silício (3,0 %–4,5 %) são mais adequados para o equipamento de transformadores estáticos. O pessoal do laboratório recolhe amostras e testa o aço fundido após a fusão. O material só pode avançar para a fase seguinte depois de cumprir as normas industriais globais e locais.
2. Fundição contínua para a produção de tarugos de aço
Os trabalhadores introduzem aço de silício líquido purificado nas máquinas de fundição contínua para solidificação e moldagem. Este processo transforma o aço líquido em lingotes sólidos de secção retangular ou quadrada. A fundição contínua supera os métodos mais antigos de fundição em lingotes. Permite obter uma estrutura interna do material mais homogénea. Além disso, reduz defeitos como bolhas de ar e fissuras e garante a uniformidade dos resultados da laminação posterior.
Os operadores ajustam com precisão a velocidade de arrefecimento no interior do equipamento de fundição. O arrefecimento rápido gera tensões internas indesejadas nos lingotes. O arrefecimento lento leva a uma distribuição irregular dos grãos no metal. Assim que a fundição termina, os lingotes arrefecem lentamente ao longo do tempo. Esta etapa elimina as tensões térmicas e evita a formação de fissuras durante os trabalhos posteriores de laminação a quente. O pessoal seleciona e armazena os lingotes que cumprem os requisitos para os próximos trabalhos de laminação a quente.
3. Processo de laminação a quente a alta temperatura
A laminação a quente transforma tarugos grossos de aço ao silício em tiras de aço em fase inicial. Primeiro, um forno de aquecimento eleva a temperatura dos tarugos para 1100-1200 ℃. O calor confere ao metal uma boa flexibilidade para a moldagem. Em seguida, os laminadores de múltiplas bancadas processam os lingotes a quente de forma contínua. Os laminadores comprimem os lingotes espessos, etapa a etapa, transformando-os em tiras laminadas a quente com 2,0 a 4,0 mm de espessura.
A laminação a quente quebra os grãos grandes e grosseiros no interior dos tarugos. Cria microestruturas de base uniformes e densas. A laminação também remove as impurezas remanescentes e aumenta a compactação do metal. Assim que a laminação termina, os sistemas de arrefecimento rápido tratam as tiras quentes para fixar uma textura favorável do material. As fábricas enrolam então estas tiras para armazenamento. Note-se que o aço ao silício laminado a quente não pode ser utilizado diretamente na montagem de dispositivos elétricos. A sua espessura varia e o seu desempenho magnético permanece instável. Ainda necessita de laminação a frio e de processamento adicional.
4. Laminagem a frio de precisão para calibração da espessura
A laminação a frio determina a precisão dimensional e a qualidade da superfície do aço de silício acabado. As fábricas submetem primeiro as tiras laminadas a quente a um processo de decapagem. A decapagem remove o óxido e a ferrugem da superfície. As superfícies limpas evitam imperfeições que poderiam prejudicar o processamento posterior e os efeitos de isolamento. As tiras limpas são então encaminhadas para laminadores a frio de alta precisão, onde são submetidas a várias passagens de laminação à temperatura ambiente.
Os técnicos ajustam as distâncias entre os rolos com elevada precisão. Os laminadores a frio comprimem a matéria-prima laminada a quente, transformando-a em tiras finas de dimensões padrão: 0,35 mm, 0,5 mm e 0,65 mm. Estas dimensões correspondem às especificações comerciais mais comuns do aço ao silício. A laminação a frio proporciona espessuras uniformes e superfícies planas. Refina as estruturas de grão internas e ajuda a reduzir as perdas magnéticas posteriormente. Os fabricantes seguem regras de laminação diferentes para o aço ao silício orientado e não orientado. As classes orientadas utilizam laminação direcional para criar disposições ordenadas dos grãos. As classes não orientadas aplicam laminação equilibrada para que as propriedades magnéticas se mantenham consistentes em todas as direções.
5. Recozimento e tratamento com revestimento isolante
A laminação a frio cria tensões internas e deforma as estruturas granulares no interior do aço de silício. Estas alterações enfraquecem a permeabilidade magnética. Por este motivo, o recozimento a alta temperatura revela-se necessário. As fábricas introduzem as tiras laminadas a frio em fornos de recozimento contínuo. Os fornos aquecem e mantêm as tiras sob uma atmosfera protetora de gás misto de azoto e hidrogénio. Este processo elimina a tensão de laminagem, corrige os grãos distorcidos e desencadeia a recristalização. O metal forma padrões de grãos macios e magneticamente favoráveis.
Após o recozimento, as linhas de produção aplicam revestimentos isolantes inorgânicos especiais nas superfícies de aço. Este revestimento proporciona um isolamento sólido, resistência ao calor e forte aderência. Reduz as perdas por correntes parasitas entre as chapas de aço empilhadas e aumenta a eficiência energética dos equipamentos elétricos. Os fabricantes ajustam a espessura e as fórmulas do revestimento de acordo com os diferentes casos de utilização. O aço de silício para transformadores recebe revestimentos mais espessos e de elevado isolamento. Os produtos para motores utilizam revestimentos mais finos e flexíveis, adequados ao trabalho de estampagem.
6. Acabamento, inspeção e armazenamento do produto acabado
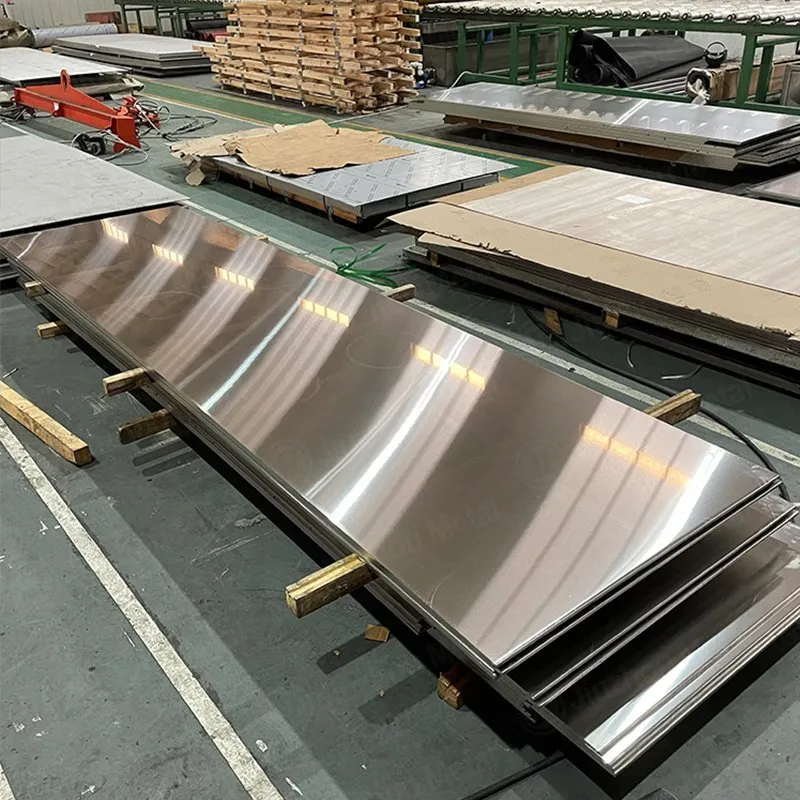
Os acabamentos e as verificações de qualidade constituem a fase final do fabrico do aço-silício. As máquinas nivelam, aparam as arestas e cortam em tiras as tiras de aço revestidas, de acordo com os requisitos do cliente. Estas etapas eliminam as arestas irregulares e garantem a precisão das dimensões. Em seguida, os inspetores realizam testes profissionais exaustivos. Os testes abrangem a tolerância dimensional, o estado da superfície, a perda magnética, a permeabilidade e o desempenho do isolamento.
Apenas as peças que cumprem todos os critérios de verificação são embaladas para armazenamento no armazém. As equipas procedem à retrabalho ou ao descarte do stock defeituoso. Esta regra garante que o aço silício produzido na fábrica cumpre os requisitos exigidos pelos equipamentos elétricos de alta precisão. O aço silício acabado, totalmente testado, é utilizado em transformadores de rede, motores de propulsão de veículos de energia nova, equipamentos de energia eólica e eletrodomésticos.

Conclusão
Em suma, o fabrico de aço ao silício é considerado um trabalho industrial de alta precisão. Combina fundição, laminação, tratamento térmico e revestimento de superfícies. Cada uma das etapas — desde a purificação da matéria-prima até à inspeção final — determina o desempenho magnético e a vida útil do aço ao silício. À medida que os setores das energias renováveis e da energia inteligente se expandem rapidamente, a tecnologia de produção de aço ao silício continua a melhorar. Os fabricantes procuram obter maior permeabilidade, menores perdas e produtos mais personalizados. Aprendizagem como é fabricado o aço silicificado ajuda os compradores do setor a escolherem os tipos adequados de aço elétrico. Além disso, ajuda as equipas a compreenderem os aspetos essenciais da qualidade na produção de equipamento elétrico.


 English
 Japanese
 Korean
 French
 German
 Spanish
 Portuguese
 Russian
 Arabic
 Italian
 Turkish
 Dutch
 Polish
 Swedish
 Danish
 Norwegian
 Finnish
 Greek
 Hungarian
 Czech
 Romanian
 Bulgarian
 Slovenian
 Croatian
 Slovak
 Malay
 Indonesian
 Thai
 Vietnamese
 Myanmar
 Khmer
 Lao
 Tagalog
 Hindi
 Bengali
 Urdu
 Nepali
 Sinhala
 Hebrew
 Ukrainian
 Serbian
 Icelandic
 Swahili